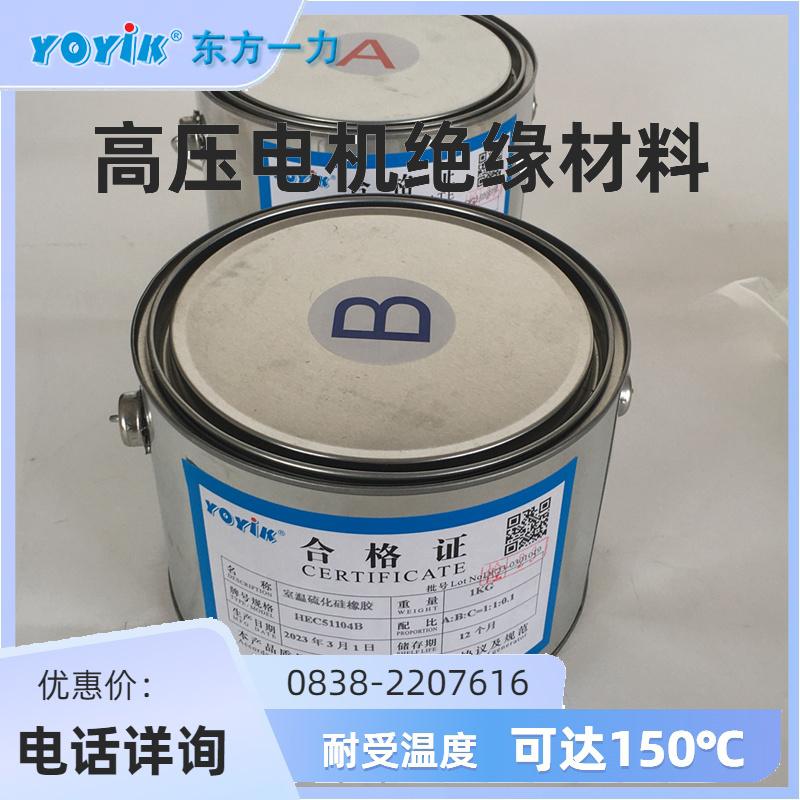
端箍注射胶HEC51105施工前的清理意义
发电机定子下线工艺中,端箍是绕组端部的重要支撑件,其与线棒接触面的清洁程度直接影响后续绝缘处理质量。若接触面存在油污、氧化层、焊渣或粉尘,端箍注射胶HEC51105难以充分润湿和附着,长期运行中可能出现剥离、开裂,影响线棒固定及端部绝缘完整性。
端箍与线棒接触面清理步骤
- 机械清理:端箍支架与搭块满焊后,对焊缝及端头进行打磨,去除焊渣、毛刺;配割切口处打磨平整,使表面光洁,为注射胶附着提供良好基础。
- 溶剂清洗:用丙酮或无水乙醇擦拭端箍与线棒接触区域,去除油污、灰尘及金属碎屑。绝缘盒、槽楔等部件应使用丙酮、无水乙醇等溶剂清理干净,端箍部位可参照执行。
- 干燥处理:清洗后自然风干或用干燥压缩空气吹扫,避免溶剂残留影响端箍注射胶HEC51105固化。现场相对湿度较高时,可配合加热器或除湿机控制环境条件。
- 防护隔离:清理完成后,在端箍与线棒间放置浸好胶的适形毛毡,保护线棒防晕层,并为注射胶提供过渡缓冲层。
清理质量检查要点
清理后目视检查接触面应呈金属光泽,无氧化物、油污及颗粒物;可用干净白布擦拭验证,白布无明显污渍即为合格。若存在锈蚀或旧胶残留,应增加砂纸打磨,直至露出新鲜金属面。
端箍注射胶HEC51105适用场景
东方一力长期服务于水电站及火电机组绝缘材料配套,端箍注射胶HEC51105适用于大型水轮发电机定子端箍部位的绝缘灌注与密封处理。该产品与清理后的金属表面及F级绝缘系统相容性较好,固化后形成的绝缘层致密稳定,可满足机组长期运行中的热循环和机械振动要求。