热模压出模后浸渍前的温度控制要求
在水轮发电机定子线棒制造过程中,预烘处理与热模压固化是确保绝缘致密性的核心工序。线棒热模压出模温度通常在130℃至140℃之间,需置于校形模内冷却至室温后方可进行后续操作。浸渍漆DECJ1311属于室温固化体系,其固化反应对温度较为敏感。若在线棒温度未降至室温时直接浸渍,高温会加速胶液中溶剂挥发,导致表面快速结皮而内部固化不全,同时高温基底会削弱胶层与涤纶毛毡、玻璃纤维带的浸润效果,造成粘结强度下降。因此,必须待线棒表面温度降至室温后方可开展浸渍漆DECJ1311浸渍作业。
浸渍漆DECJ1311施工的合理时间窗口
从工艺衔接角度,线棒冷却至室温后即可开展浸渍漆DECJ1311浸渍,无额外强制等待周期。但需注意,线棒出模后不宜长时间暴露于空气中,以免表面吸附潮气或落入粉尘,影响后续绝缘性能。建议在线棒冷却至室温后的24小时内完成端部固定材料的浸渍与铺设。对于生产节奏较慢的场合,可将线棒置于干燥、洁净的环境中暂存,避免湿度对绝缘结构产生不利影响。
浸渍漆DECJ1311规范施工与产品适配说明
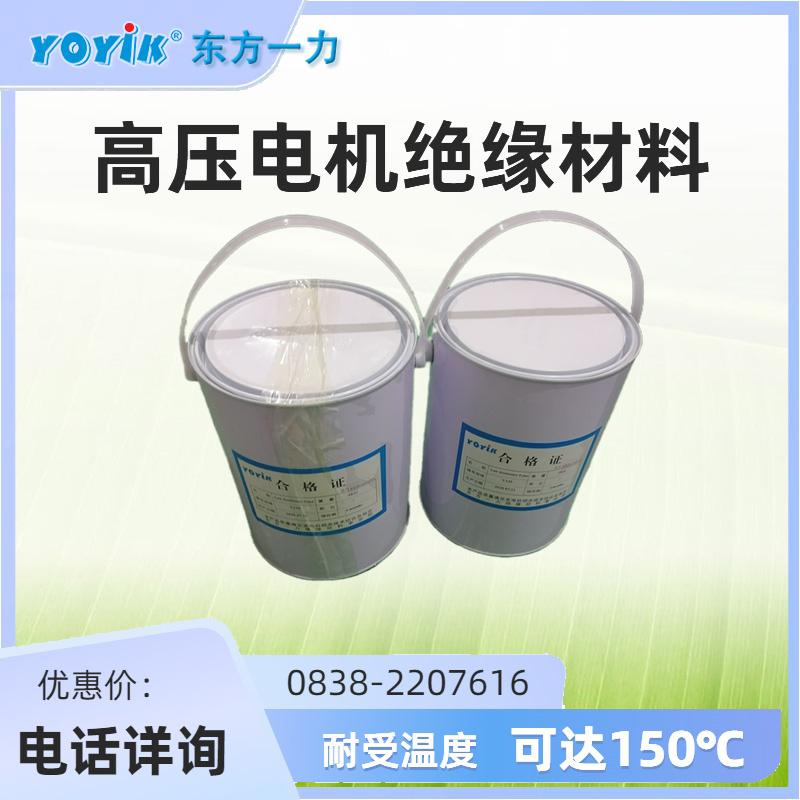
进行浸渍漆DECJ1311浸渍时,应将525g/m²或370g/m²规格的涤纶毛毡、五纬玻璃纤维带或涤纶护套玻璃丝绳在胶液中充分浸透,取出后晾至半干——以胶液不滴落、材料仍具柔韧性为佳,随后按工艺要求铺设于线棒、端箍及垫块接触面。德阳东方一力机电设备有限公司深耕发电设备绝缘材料供应领域多年,持续为用户提供性能稳定的浸渍漆DECJ1311及配套产品,适用于各类水轮发电机定子线棒端部固定场景,帮助现场技术人员实现标准化施工。
掌握热模压后与浸渍漆DECJ1311浸渍之间的温度衔接要点,是保障发电机端部绝缘结构长期可靠的基础。严格按照工艺窗口操作,才能有效避免端部松动、绝缘劣化等潜在风险。
更多配套产品供应
除浸渍漆DECJ1311外,我司还可供应以下发电设备配套材料:密封胶seal-tite PC 70、聚酯纤维毡2mm厚、刷握HDK-3、封氢密封胶D25-75、透明硅橡胶TSE3032、高阻半导体防晕漆HEC6615、气缸密封脂MFZ-3、耐高温抗咬合剂DFAS、固化剂102B-6、气缸密封脂MFZ-2、室温固化涤玻绳表面涂刷胶DECJ0709、高温密封剂F1000、自锁螺母79AE-080STN1/2、密封填料HDJ-892、三防晾干铁红瓷漆DFCJ1030、绝缘填充胶J9701、燃机清洗液ZOK27、密封胶TURBO-R、注胶工具5D463.338 T15、环氧胶j0792、绝缘螺套Φ38Φ28Φ22*22、无碱玻璃带ET200、密封胶SILVER SEAL II。
DFYLHL-2026-9-28-A